- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Linija za iztiskanje pločevine PS: pogosti proizvodni problemi in praktične rešitve za stabilno kakovost pločevine
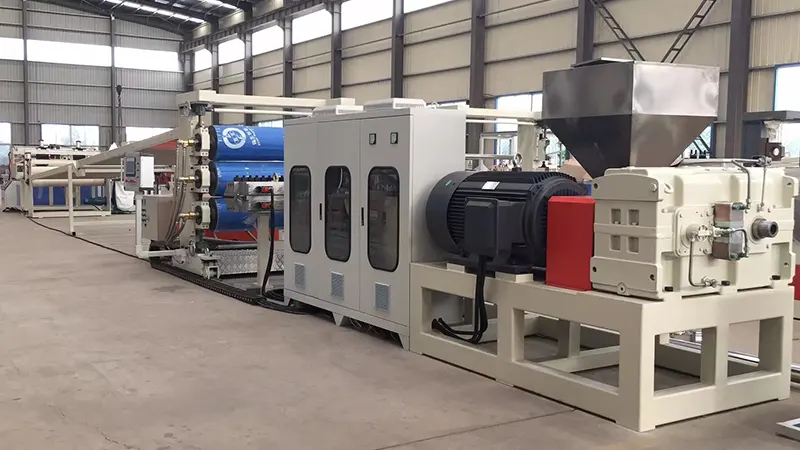
Linije za ekstrudiranje plošč iz polistirena (PS).se pogosto uporabljajo v industriji predelave plastike, vendar lahko v dejanski proizvodnji vsaka stopnja – od priprave surovin do navijanja – povzroči težave, ki vplivajo na kakovost in učinkovitost. Ta članek preučuje običajne napake, njihove temeljne vzroke in praktične protiukrepe, ki temeljijo na prvih operativnih izkušnjah, kar proizvodnim ekipam pomaga hitro diagnosticirati težave in učinkovito optimizirati procese.
1. Priprava surovin: praktični vidiki
Težava 1: Srebrne proge ali mehurčki na površini lista
To je klasičen znak prekomerne vlage. PS je rahlo higroskopičen; celo majhne količine vlage bodo pri temperaturah taljenja izhlapele, kar bo povzročilo srebrne sledi na površini ali notranje mehurčke v končnem listu.
rešitve:
-
Prepričajte se, da sušilni sistem pravilno deluje. Priporočeni pogoji sušenja: 75–80°C 2–3 ure.
-
Pri ponovnem zagonu po zaustavitvi odplaknite prvi del taline, da preprečite vstop materiala, onesnaženega z vlago, v matrico.
-
V vlažnih obdobjih podaljšajte čas sušenja in redno spremljajte vsebnost vlage. Ciljna raven vlage mora biti pod 0,05 %.
Problem 2: Poslabšane mehanske lastnosti zaradi prekomerne uporabe ponovnega brušenja
Uporaba obrezovanja robov in odpadkov je učinkovit ukrep za prihranek stroškov, vendar je ponovno brušenje podvrženo toplotni razgradnji z vsakim ciklom obdelave, kar vodi do reza verige. Posledica tega so krhke plošče z zmanjšano udarno trdnostjo.
rešitve:
-
Ohranite vsebnost ponovnega mletja med 15 % in 25 %, prilagodite glede na zahteve izdelka. Za prosojne liste visoke čistosti še dodatno zmanjšajte delež ali se popolnoma izognite ponovnemu mletju.
-
Pred uporabo posušite in odstranite prah, ponovno temeljito obrusite, da preprečite kontaminacijo.
-
Razmislite o dodajanju modifikatorjev udarnosti, da nadomestite izgubo žilavosti zaradi ponovnega brušenja.
2. Oddelek za iztiskanje: pogoste težave in prilagoditve
Težava 3: Nihanje proizvodnje, ki vodi do neenakomerne debeline pločevine
To je pogosta težava v ekstruzijskem sistemu, ki je običajno povezana z nestabilno hitrostjo polža, nedoslednim dovajanjem ali nihanjem temperature soda.
Koraki za odpravljanje težav:
-
Preverite "mostitev" v dozirnem lijaku (material visi in ne teče navzdol). Po potrebi namestite lomilko mostu ali preklopite na prisilno hranjenje.
-
Preverite nastavitve temperature vzdolž cevi ekstruderja. Pregrevanje v dovodnem območju lahko povzroči prezgodnje taljenje in nepravilno dovajanje.
-
Namestite talilno črpalko med ekstruder in matrico. Učinkovito izolira nihanja tlaka pulziranja vijaka in zagotavlja konstanten vstopni tlak v matrico – to je ena najučinkovitejših naložb za natančnost debeline.
Problem 4: Razgradnja taline in porumenelost zaradi previsoke temperature
PS ima razmeroma ozko okno obdelave. Nad 240 °C postane termična razgradnja pomembna, kar se kaže kot porumenela talina in zmanjšana prosojnost.
rešitve:
-
Nastavite temperaturo soda v postopnem gradientu od cone dovajanja do cone odmerjanja, pri čemer najvišja temperatura ostane pri 220–230 °C.
-
Preverite hitrost vijaka – čezmerno striženje zaradi visokih vrtljajev povzroča neželeno torno toploto.
-
Pri prekinitvah, daljših od 15 minut, znižajte temperaturo soda ali očistite talino, da preprečite usedanje materiala in razgradnjo.
3. Nadzor matrice in kalandra: ključne točke
Problem 5: Znatno nihanje prečne debeline
To je običajno posledica neustrezne nastavitve reže med robom matrice ali neenakomerne porazdelitve temperature taline po širini matrice.
rešitve:
-
Prilagodite razmike med ustnicami glede na ciljno debelino. Običajno načelo kompenzacije je, da sredino nastavite nekoliko tanjšo od robov, da izravnate krčenje robov.
-
Preverite, ali vsi grelni trakovi matrice delujejo enakomerno. Neenakomerne temperature matrice povzročajo nedosledne stopnje pretoka taline.
-
Za široke plošče namestite statični mešalnik pred matrico, da izboljšate enakomernost temperature taline po širini.
Težava 6: Material, ki se oprime valjev kalandra ali sledi zvitkov na listu
Te napake neposredno vplivajo na kakovost površine in so nesprejemljive za aplikacije s prozornimi ploščami.
Navodila za odpravljanje težav:
-
Preverite, ali so na površinah valjev koledarja praske, jamice ali ostanki. Izvedite rutinsko poliranje in čiščenje z namenskimi čistili za zvitke.
-
Pazljivo nadzorujte temperature treh zvitkov: običajno je zgornji zvitek nekoliko bolj vroč kot srednji zvitek, spodnji zvitek pa je najhladnejši. Natančne nastavitve so odvisne od debeline pločevine in hitrosti linije.
-
Če uporabljate ločilno sredstvo ali premaz proti sprijemanju, zagotovite enakomeren nanos. Prekomerni nanos lahko povzroči motnost ali zmanjšanje sijaja površine.
4. Foam PS Sheet: Posebni izzivi
Problem 7: Groba ali neenakomerna celična struktura
Pri penastih PS ploščah sta drobnost celic in enakomernost kritična kazalca učinkovitosti. Grobe ali neenakomerne celice bistveno zmanjšajo mehansko trdnost in toplotnoizolacijske lastnosti.
Ključne kontrolne točke:
-
Najpomembnejša je disperzija nukleacijskega sredstva (smukec). Uporabite ultra fin smukec (velikost delcev pod 5 μm) in zagotovite temeljito mešanje med fazo mešanja.
-
Nadzor temperature v sekundarnem ekstruderju (stopnja hlajenja) je najbolj kritičen dejavnik za kakovost pene. Temperaturna nihanja morajo biti znotraj ±1°C.
-
Preverite stabilnost vbrizgavanja penila; nihanja tlaka v sistemu za vbrizgavanje neposredno vplivajo na porazdelitev velikosti celic.
Problem 8: Prekomerno krčenje penastih plošč
Prekomerno krčenje vodi do dimenzijske neskladnosti, kar je še posebej opazno med postopkom termoformiranja.
rešitve:
-
Prilagodite hitrost izvleka in razmerje razpihovanja (BUR). Ustrezna razmerja vlečenja spodbujajo orientacijo celic, kar zmanjša post-krčenje.
-
Rahlo povečajte odmerek nukleirajočega sredstva—finejše celične strukture prispevajo k boljši dimenzijski stabilnosti.
-
Napetost navitja naj bo zmerna. Prekomerna napetost lahko povzroči krčenje zaradi lezenja, medtem ko je plošča pod obremenitvijo na zvitku.
5. Dnevno vzdrževanje in optimizacija proizvodnje
Kontrolni seznam rutinskega vzdrževanja:
-
Zamenjajte zaslonske pakete glede na dvig protitlaka, ne šele, ko tlak postane kritično visok. Vzpostavite fiksni urnik zamenjave za doslednost.
-
Občasno potegnite vijak in preverite, ali je cev obrabljena. Obrabljeni vijaki bistveno zmanjšajo zmogljivost plastificiranja in kakovost izpisa.
-
Koledarski valjčni ležaji in pogonske verige so pogosto spregledane točke obrabe. Redno mažite in preverjajte vzporednost valjev.
Nasveti za energetsko učinkovitost:
-
Nižje nastavljene temperature cevi, kjer koli to dopušča kakovost plastificiranja. Vsako znižanje za 5 °C lahko prihrani približno 3–5 % pri porabi energije.
-
Izolirajte sode ekstruderja, da zmanjšate izgubo toplote v okolje.
-
Povsod, kjer je to mogoče, brusite obrobe robov, da se izognete ponovnemu segrevanju ohlajenih odpadkov.
Stabilno delovanje aLinija za iztiskanje PS ploščodvisno od natančnega spremljanja stanja opreme in stalne optimizacije procesa. V praksi večina težav s kakovostjo ne izvira iz okvar opreme, temveč iz operativnih podrobnosti in okoljskih sprememb. Proizvodne ekipe se spodbuja, da vzdržujejo podrobne dnevnike parametrov procesa, ki povezujejo vsako prilagoditev s posledično kakovostjo izdelka. Sčasoma postane to najdragocenejši referenčni priročnik, specifičen za posamezen obrat – veliko bolj uporaben od katerega koli splošnega vodnika za uporabo.